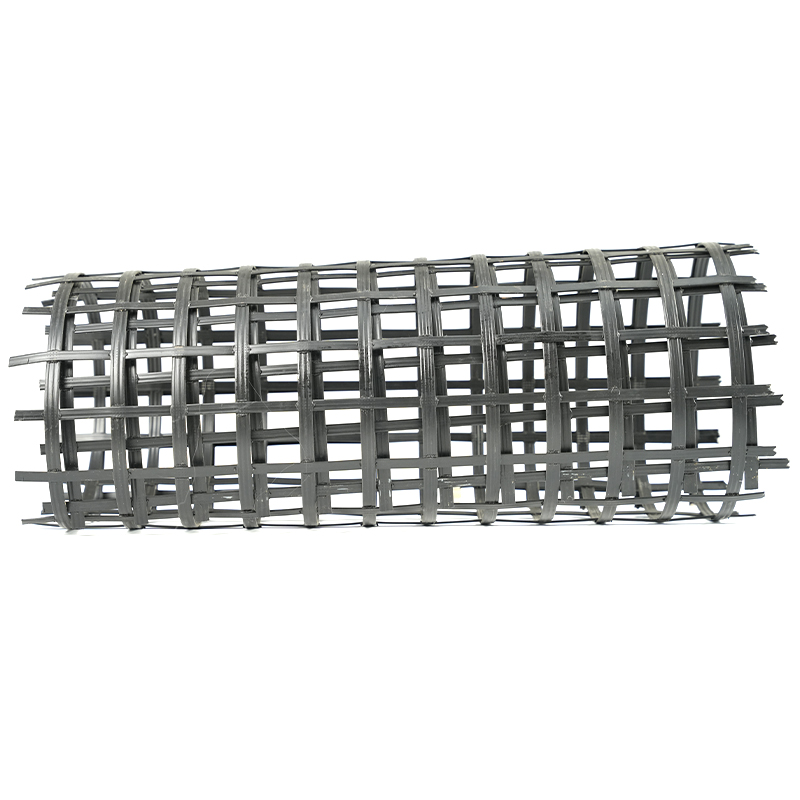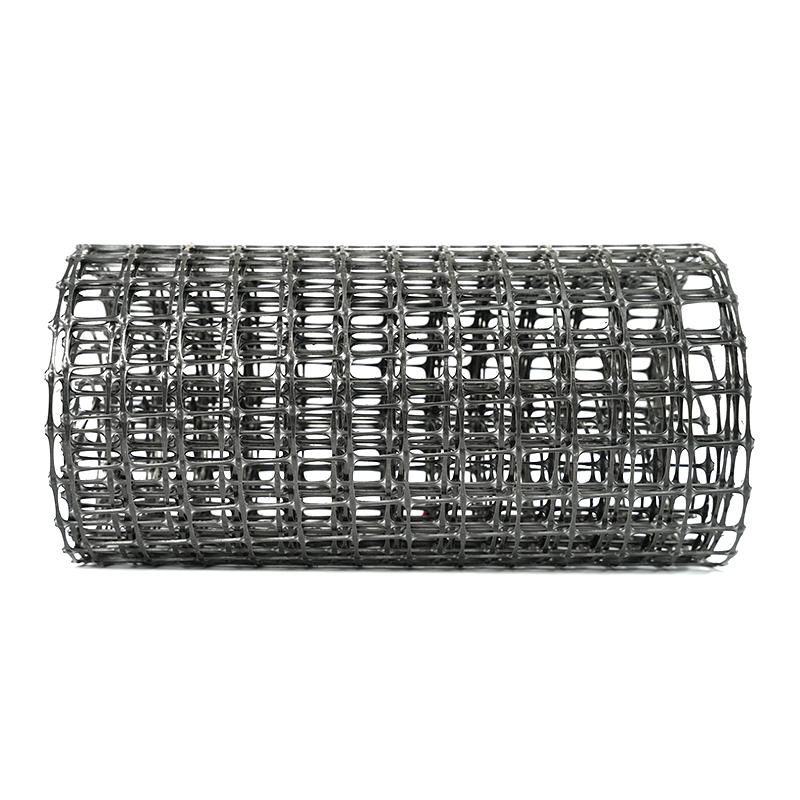

Két tekercs egytengelyű HDPE georács hagyhatja el ugyanazt az extrudert, ugyanazt a lyukasztási mintát hordozhatja, és még mindig távol tesztelheti a szakítószilárdságot. A gyanta és a szerszámok azonosak, de az egyik tekercs kényelmesen megfelel a minőségének, a másik nem. Leggyakrabban a nyújtókemencékben alkalmazott húzási arány változott meg. A rövid válasz arra, hogy a húzási arány hogyan befolyásolja a georács szilárdságát és a nyílásméretét, a következő: a húzási arány a gyártó legerősebb karja mindkét tulajdonság tekintetében. Emelése a polimer molekulákat a bordákba igazítja, és élesen növeli a szakítószilárdságot, amíg az erősödések el nem laposodnak, és a rács törékennyé nem válik. A nyújtás minden extra százaléka fizikailag is megnöveli a nyílásokat és elvékonyítja a bordákat, amelyeknek túl kell élniük a telepítést. Ennek a számnak a helyes beállítása és stabilan tartása dobás után az, ami megkülönbözteti a megbízható osztályzatot a csalódást keltőtől.
Mit jelent valójában a húzási arány?
A húzási arány a nyújtóegységből kilépő lap hosszának és az abba belépő hossznak az aránya. Egy stancolt és húzott vonalon a polimer lapot laposra extrudálják, rögzített mintázatban lyukakat lyukasztanak, majd a lapot fokozatosan nagyobb sebességgel futó hengersorok fűtött kemencéken húzzák át. Ez a sebességkülönbség a húzási arány, és ez az a pont, ahol az anyag végső karaktere dől el.
A megfelelő szám termékspecifikus. Az egytengelyű HDPE georácsokat, amelyek csak egy irányba nyúlnak, általában összesen hat-kilenc alkalommal rajzolják meg. A biaxiális polipropilén georácsok két irányban húzódnak, először gépirányban, majd keresztirányban, és jellemzően kisebb, irányonként nagyjából négy-hatszoros arányban futnak. A modern vonalak ritkán alkalmazzák a nyújtást egyetlen lépésben; a végösszeg több szakaszra oszlik, és egy végső hőbeállítási szakasz lehetővé teszi, hogy az orientált szerkezet stabil formába ellazuljon. Ha szeretné látni, hol ülnek a sütők és a görgős vonatok szélesebb sorrendben, a georács gyártósor folyamatfolyamat oldal végigjárja a teljes láncot.
Hogyan alakítja ki a húzási arány a szakítószilárdságot
A nyújtás oly módon változtatja meg a polimert, ahogyan azt a folyamatban semmi más nem tudja. A húzás előtt a lapban lévő láncok feltekerednek és véletlenszerűen vannak elrendezve, így a terhelés alatt lévő borda molekuláris elcsúszással meghibásodik. A lap meghúzásakor ezek a láncok kibontakoznak és a borda tengelye mentén igazodnak, és a húzóterhelést ezután orientált láncok hordozzák. Az erő gyorsan emelkedik.
A nyereség nem marad lineáris. A görbe meredeken emelkedik a korai és középső húzási tartományon keresztül, majd ellaposodik, ahogy az elérhető tájolás telítődik, míg a szakadási nyúlás végig csökken. A talajerősítés pontosan ezt a kombinációt kívánja, mert a nagy szilárdság alacsony hozamnyúlással merev, kiszámítható bordát ad. A tervezett ablakon túlhaladva azonban túl kicsi marad a rugalmasság, és a bordák megrepednek a beépítési feszültség hatására, ahelyett, hogy megnyúlnának. A hőbeállítás legalább annyira számít, mint maga a húzás: a megfelelően lágyított, orientált szerkezet tartós terhelés mellett sokkal jobban megőrzi szilárdságát, míg a túlhúzott lapok, amelyekben a maradó feszültség rögzítve van, rövid távú teszteken erősnek tűnhet, és még mindig a gyengébb hosszú távú tét.
Az egytengelyű szakítószilárdságú georács gyártósor pontosan ennek a görbének lépésről lépésre történő következetes leütése.
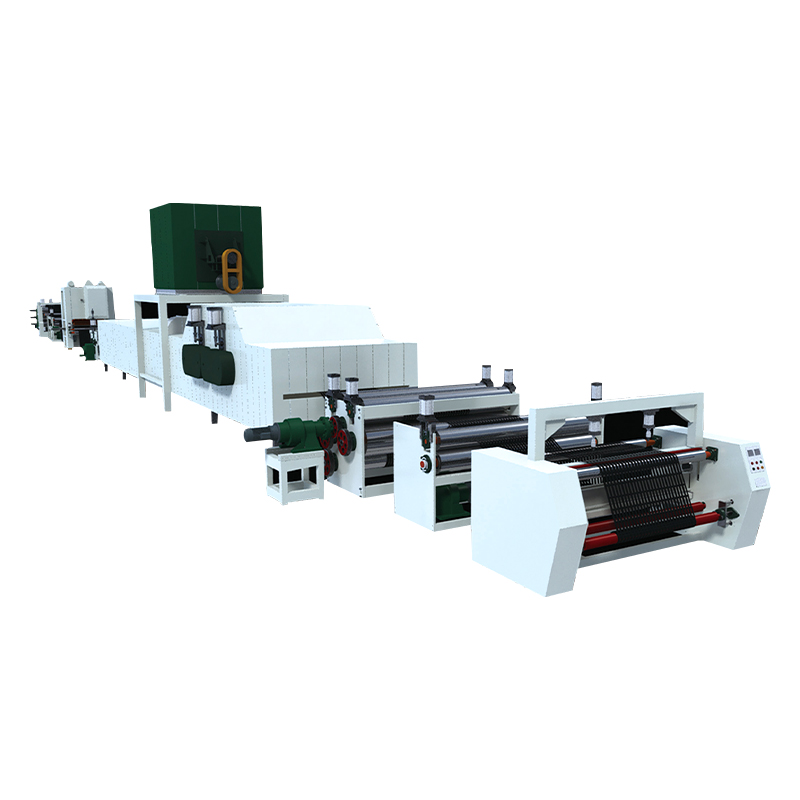 Egytengelyű feszítő georács gyártósor Ez a vonal egy irányba nyújtja a lyukasztott HDPE lapot, hogy elérje a végső nyílásgeometriát és bordaméreteket. Megfelel azoknak a gyártóknak, akiknek egyenletes húzási arányra van szükségük lépésről lépésre, hogy a kész georács nyílásokat a tűréshatáron belül tartsák. Termék megtekintése →
Hogyan állítja be a rajzolási arány a rekesznyílás méretét és a bordaszélességet
A rekesznyílás mérete nem szabad stílusválasztás. Feszített rácson a kész nyílás a lyukasztási minta aritmetikája szorozva a húzási aránnyal. Nyújtsa ki a lapot a gép iránya mentén, és minden nyílás megnyúlik a végleges résformájába, miközben a lap a szélességében szűkül, így a nyílások közötti bordák egyidejűleg elvékonyodnak. Változtassa meg a húzási arányt és változtassa meg a szállított geometriát, még azonos szerszámokkal is.
Ez a geometria valódi mérnöki súlyt hordoz. A talaj-georács kölcsönhatás vizsgálatai következetesen azt mutatják, hogy az összekapcsolódás attól függ, hogy a nyílás mérete mennyire illeszkedik a környező részecskékkel; a vasúti ballaszt megerősítésével kapcsolatos kutatások például a névleges aggregátumméret nagyjából 1,4-szeres nyílását mutatják. A túl kicsi nyílások megakadályozzák a megfelelő reteszelést, és szétszórt, megbízhatatlan vizsgálati eredményeket adnak, míg a túl nagy nyílások kevesebb bordát hagynak érintkezésben a töltettel, és több terhelést nyomnak a csomópontokra. A bordaszélesség önmagában is számít, mert a szélesebb bordák segítenek a rácsnak túlélni az éles aggregátum- és gépforgalmat a telepítés során. Egyszóval a húzási arány dönti el, hogy a kész geometria, amilyen egy terméken, például az egyirányú feszített műanyag georácsunkon megtekinthető, belereteszel a töltetbe, vagy egyszerűen lebeg benne.
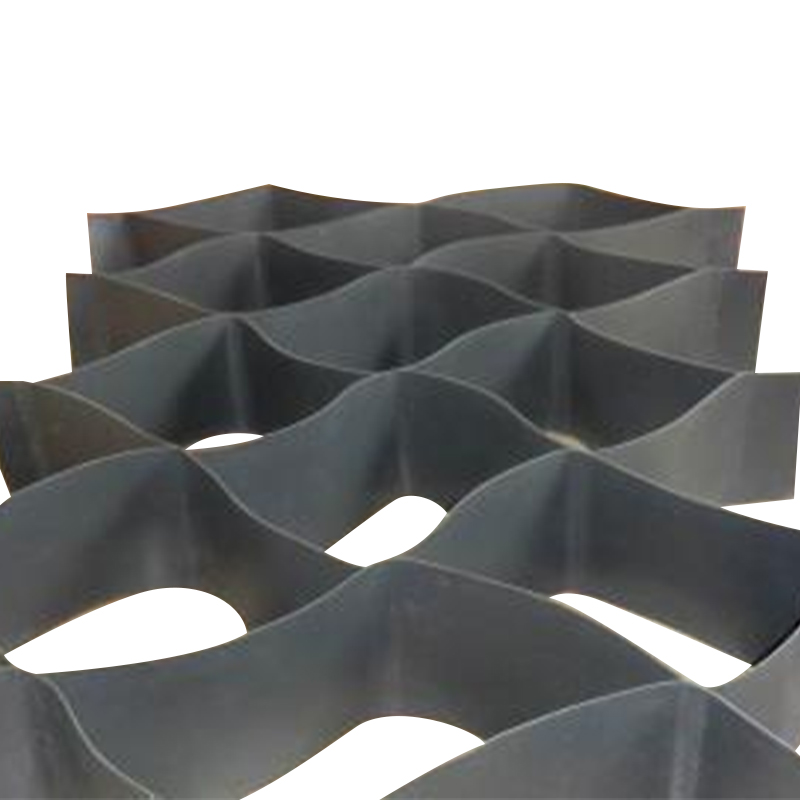
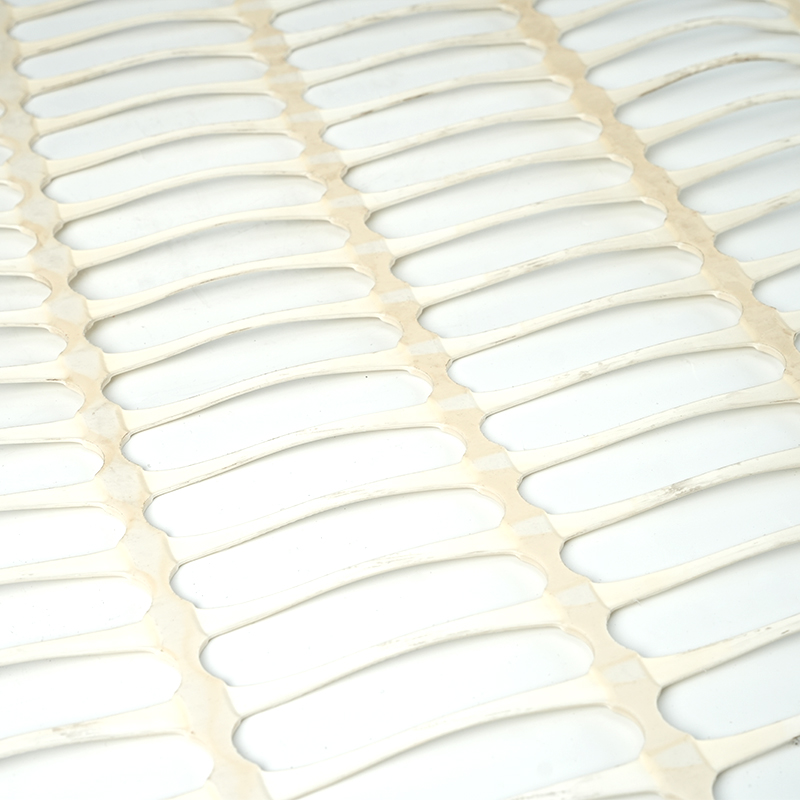 Egyirányú feszített műanyag georács Kész egytengelyű georács, amelynek nyílásmérete, bordaszélessége és csatlakozási minősége meghatározza a környező kitöltéssel való összekapcsolódást. A szállított geometriájának a tűrés alapján történő ellenőrzése megmutatja, hogy a húzási arány eljárás megbízható talajerősítési teljesítményt ért-e el. Termék megtekintése →
Élet a munkaablakban
Az alul- és felülrajzolás között egy ellenőrzött ablak található, ahol a szilárdság, a nyúlás, a nyílástűrés és a csomópont minősége egyszerre éri el a specifikációt. Az alábbi táblázat összefoglalja, hogyan viselkedik ugyanaz a lyukasztott lap a két szélső ponton és az ablakon belül.
| Aspect | Rajzolási arány too low | Ellenőrzött munkaablak | Rajzolási arány too high |
|---|---|---|---|
| Szakítószilárdság | alul orientált bordák; erőssége jóval a fokozati potenciál alatt van | Egységes vizsgálati eredményekkel elért fokozatú szilárdság | Csúcsszilárdság lehetséges, de törékeny, szélesebb tekercsről-tekercsre szórással |
| Megnyúlás | Nagy maradék nyúlás; a bordák terhelés alatt folyamatosan deformálódnak | Alacsony hozamnyúlás, elegendő maradék rugalmassággal a telepítéshez | Nagyon alacsony nyúlás; a bordák inkább megrepednek, mint nyúlnak |
| Rekesz mérete | A nyílások kicsik maradnak; rossz reteszelés durva aggregátummal | A nyílások megfelelnek a célkitöltésnek vagy ballaszt fokozatnak | A bordák beszűkülnek, és a nyílások kicsúsznak a tűréshatárból |
| Csomópontok és csomópontok | A csomópontok vastagok és alulorientáltak maradnak | A csomópontok tisztán vannak beállítva, és átmeneti szilárdságot hordoznak | Csomópont torzulás és hasadás a borda-csomópont átmenetnél |
| Hosszú távú viselkedés | Több kúszás tartós terhelés alatt | Kiegyensúlyozott tájolás és hőfokozat a kúszás szabályozásához | A maradék feszültség be van zárva; magasabb hosszú távú kockázat |
Milyen húzási arányt nem szabályoz
Kényelmes lenne, ha a sorsolási arány lenne az egész történet, de ez megosztja az eredményt három másik döntéssel. A gyanta minősége határozza meg, hogy az anyag mekkora orientációt képes elfogadni, és hogyan viselkedik tartós terhelés mellett. A nyílás és a bordageometria határozza meg, hogy a rács hogyan érintkezik a talajjal. A csomópont és a csomópont minősége határozza meg, hogy a bordák együtt vagy külön-külön működnek-e. Az alábbiakban látható egy hozzávetőleges módja ennek az egyensúlynak.
Ahol a húzási arány szabályozása történik a gyártósoron
Mivel a húzási arány csak a tekercs sebessége és a lemez hőmérséklete közötti összefüggésként létezik, a gyártási minőséget is itt nyerik el vagy veszítik el. Három ellenőrzési pont dönti el, hogy a cél stabil termékjellemzővé válik-e:
- A sütő hőmérsékletének egyenletessége. Az egyenetlenül melegítő lap egyenetlenül nyakazza, így a nyílás mérete és a borda vastagsága a szélességben változik még akkor is, ha a vonalsebesség tökéletesen szinkronizált.
- Gördülési sebesség szinkronizálása. A húzási arány csak annyira stabil, mint az egymást követő hengersorok sebességaránya; minden eltolódás közvetlenül az erőben és a geometriában mutatkozik meg.
- Hőbeállítás az utolsó szakasz után. Ez stabilizálja az orientált szerkezetet, így a laboratóriumban mért szilárdság az a szilárdság, amelyet a vevő ténylegesen megtart.
A vásárlók számára a gyakorlati következmény az, hogy a késztermékek vizsgálata minden más előtt feltárja a húzási arány minőségét: a nyílás méretei a megadott tűrés függvényében, a bordaszélesség konzisztenciája, az ISO 10319 vagy ASTM D6637 szerint tesztelt szakítószilárdság és nyúlás, valamint a csomópontok hatékonysága. A két irányban húzódó vonalak kettős szinkronizálási terhelést hordoznak, ami a kétirányú georács gyártósor meghatározó kihívása.
 Kétirányú georács gyártósor Ez a vonal a lyukasztott lapot hossz- és keresztirányban is nyújtja, kettős szinkronizálási terhelést hordozva. Ez akkor lényeges, ha a késztermékek vizsgálatának meg kell erősítenie a szilárdságot, a nyúlást és a nyílás konzisztenciáját két irányban. Termék megtekintése →
Gyakran Ismételt Kérdések
A magasabb húzási arány mindig erősebb georácsot jelent?
Nem. Az erő először meredeken emelkedik, majd ellaposodik, miközben a nyúlás folyamatosan csökken. A tervezett ablakon túl a törékeny bordák, a torz csomópontok és a szélesebb tekercsről tekercsre való szórás árán határszilárdságot vásárol.
Hogyan jelenik meg a húzási arány a termék adatlapján?
Közvetve, de egyértelműen. A bordaszélesség, a nyílásméretek a tűrésekkel, a szakítószilárdság, a nyúlás maximális terhelésnél és a csatlakozási szilárdság mind a húzási aránnyal együtt mozog, tehát ezeket a sorokat kell először leolvasni a minőségek összehasonlításakor.
Beállítható a rekesznyílás új lyukasztószerszám nélkül?
Csak határokon belül. A húzási arány növelése vagy csökkentése megváltoztatja a kész nyílásokat, de egy nagy változtatás elvékonyítja a bordákat, és minden méretet eltol a tűréstől, így az értelmes rekesznyílás-változtatások általában átdolgozott lyukasztási mintát is igényelnek.
Milyen vizsgálatok elvégzéséhez kell ragaszkodnom az átvételkor?
Széles szélességi szakítóvizsgálat az ISO 10319 szerint vagy egybordás vizsgálat az ASTM D6637 szerint, plusz a megadott tűréshatárhoz képesti rekesznyílás mérés. A több tekercsben elért konzisztens eredmények többet jelentenek, mint egy lenyűgöző szám.
A rajzolási arány az, ahol a polimertudomány, a gépvezérlés és a termékgeometria egyetlen számban találkozik. A munkaablakban tartva biztosítja azt a kombinációs megerősítési projektet, amelyre ténylegesen szükség van: nagy szakítószilárdság, alacsony folyási nyúlás, a kitöltéshez méretezett nyílások és a beszerelést túlélő bordák. Ha gyártósorokat vagy kész georácsokat mérlegel, és arról szeretne beszélni, hogy egy sor hogyan tartja stabilan a húzási arányt, akkor a berendezés és a termékválaszték honlapunk praktikus kiindulópont.