
A georács gyártóberendezések műszaki specifikációinak összehasonlításakor az automatizálási szint gyakran egy sorként szerepel az adatlap alján. A gyakorlatban azonban minden egyes mechanikai paraméternél jobban meghatározza, hogy üzeme milyen következetesen fog működni, milyen gyorsan tud reagálni az anyagok változásaira, és mennyi lesz a valós tonnánkénti működési költsége öt év alatt.
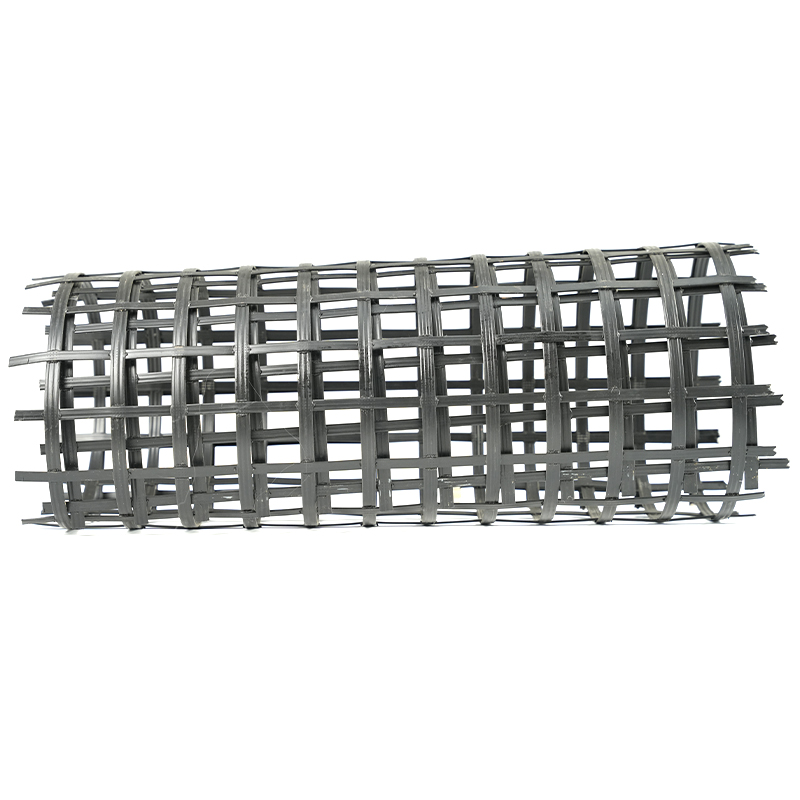
A modern georács gyártóberendezések automatizálási szintje négy használható rétegre bontható: vezérlőmag- és hajtásarchitektúra, folyamatstabilitás és zárt hurkú szabályozás, adatintegráció a minőségi nyomon követhetőség érdekében, valamint kezelői felület a napi hatékonyság érdekében. Minden réteg közvetlenül befolyásolja az olyan termékek kimeneti minőségét, mint pl  Kétirányú geogrid gyártósor PLC-vel és szervohajtás-vezérléssel Ez a sorozat egy PLC-alapú vezérlőmagot és szervohajtásokat tartalmaz az adagolás, fűtés, nyújtás, hűtés és tekercselés precíz sebesség- és helyzetszabályozására, ami az automatizálás alapját képezi a többrétegű folyamatstabilitásnak. Termék megtekintése → és
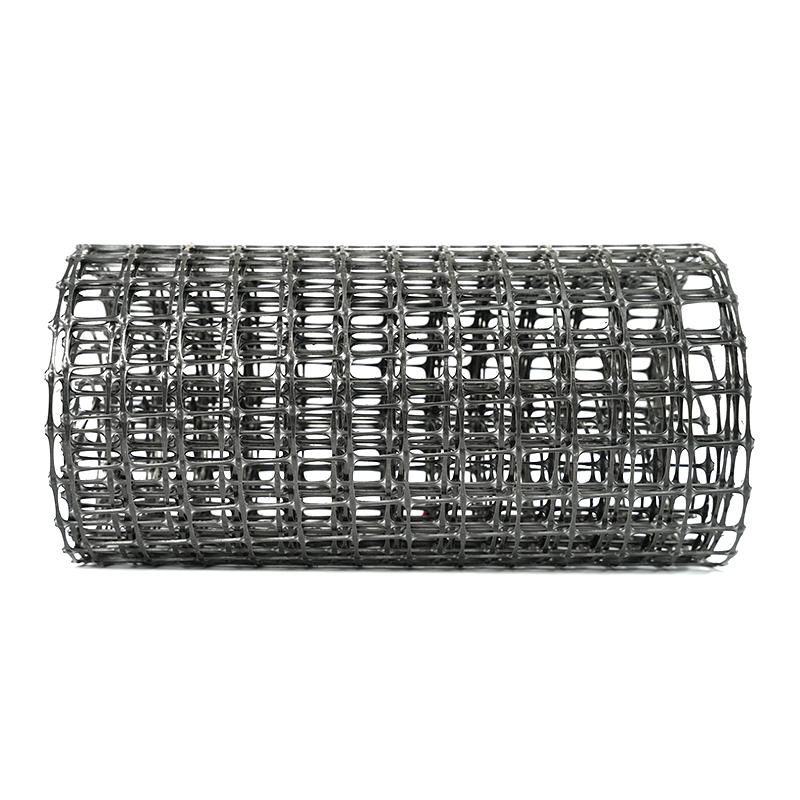
 Egytengelyű feszítő georács gyártósor automatizált vezérléssel A kétirányú megfelelőhöz hasonlóan ez a vonal is PLC-t és szervohajtás architektúrát alkalmaz a szekvenciális nyújtási műveletek szabályozására, biztosítva a pontos sebesség- és feszültségszabályozást a kiváló minőségű egytengelyű georács kimenet érdekében. Termék megtekintése → .
1. Vezérlőmag és hajtásarchitektúra – Az automatizálás alapja
A központi vezérlő irányítja a vonal minden szekvenciális műveletét: etetés, fűtés, nyújtás, hűtés és tekercselés. A modern georács-berendezésekben a PLC-alapú vezérlés szervohajtásokkal az iparág alapja. A programozható logikai vezérlő (PLC) feldolgozza az érzékelők visszacsatolását, és parancsokat ad ki a görgőket, bilincseket és mozgómechanizmusokat precíz sebesség- és helyzetszabályozással meghajtó szervomotoroknak.
A PLC platform megbízhatósága számít a pótalkatrészek elérhetősége és a hosszú távú támogatás szempontjából. Az ipari szabványos márkák biztosítják, hogy ha egy modul meghibásodik, a teljes kapcsolószekrény újratervezése nélkül is beszerezheti a cserét. A szervohajtások, szemben az aszinkronmotoros frekvenciaváltókkal, jobb nyomatékszabályozást biztosítanak alacsony fordulatszámon, és gyorsabban reagálnak a terhelésváltozásokra, ami kritikus a nyújtási fázisban, ahol már 1%-os fordulatszám-eltérés is megváltoztathatja a termék nyúlását.
Mit kell keresni a meghajtó hardverénél
A digitális kommunikációs hálózaton, például EtherCAT-en vagy Profineten működő szervomeghajtókkal felszerelt vonal 1 ms alatti ciklusidőt ér el az érzékelő olvasása és a működtető parancs között. Ez a érzékenységi szint közvetlenül a teljes lapon egyenletes rekeszszélességet és vastagságot eredményez.
2. Folyamatstabilitás és zárt hurkú szabályozás
Az automatizálási szint nem arról szól, hogy hány képernyővel rendelkezik egy panel, hanem arról, hogy hány folyamatváltozót tartanak fenn automatikusan a kezelő beavatkozása nélkül. A georács nyújtásnál a fő változók a hőmérséklet a fűtési zónában, a nyújtási arány és a nyújtási sebesség.
A zárt hurkú szabályozás azt jelenti, hogy az infravörös vagy forrólevegős fűtőelem minden zónájának saját hőeleme van, amely a PLC-n belüli PID-szabályozóhoz táplál vissza. Ha az anyagadagolási sebesség megváltozik vagy a környezeti hőmérséklet csökken, a szabályozó valós időben állítja be a fűtési teljesítményt, hogy a polimert az optimális formázóablakon belül tartsa – jellemzően ±2 °C polipropilén és ±3 °C polietilén esetében.
Hasonlóképpen, a nyújtási arányt erő- vagy helyzethurokkal kell fenntartani. A jeladó visszacsatolású szervo-meghajtású görgőket használó, állandó feszültségű feszítőmechanizmus ±0,5 %-on belül tudja tartani a húzási arányt, ami a különbség az ASTM D6637 szakítószilárdsági követelményeinek megfelelő georács és a minőségellenőrzést nem teljesítő georács között.
| Folyamat paraméter | Manuális / félautomata vonal | Modern, teljesen automatizált vonal |
|---|---|---|
| Fűtési zóna hőmérséklet tűrése | ±5 °C | ±2 °C |
| A hosszirányú nyújtási arány pontossága | ±1,5 % | ±0,5 % |
| Keresztirányú nyújtás szinkronizálási késleltetése | 0,3-0,5 s | < 0,05 s |
| Szövedék feszültség-ingadozása (tekercselés közben) | ±10 % | ±3 % |
A gyakorlati következmény az, hogy egy teljesen automatizált sor órákon át üzemelhet a megcélzott szakítószilárdság mellett, 2%-nál kisebb eltéréssel a tekercsek között, míg a csak nyitott hurkú vezérléssel rendelkező zsinór gyakori beállítást igényelhet, és több hulladékot termelhet az átállás vagy az anyagminőség átállás során.
3. Adatintegráció és minőségi nyomon követhetőség
A modern georács-gyártó berendezések egyre inkább tartalmaznak olyan adatgyűjtő rendszert, amely minden tételes futást rögzít: olvadékhőmérséklet-profilt, nyújtási erőgörbéket, vonalsebességet és végső tekercstömeget. Ezek az adatok exportálhatók egy üzemi szintű MES-be (Manufacturing Execution System), vagy egyszerűen tárolhatók helyben a nyomon követhetőség érdekében.
Egy olyan gyártó számára, aki georácsot szállít infrastrukturális projektekhez, ahol minden szállítmányt tanúsítványnak kell kísérnie, az a képesség, hogy minden tekercsről géppel generált jelentést készítsen, több mint kényelem – ez megfelelési követelmény. Az automatizálási szintet itt az határozza meg, hogy hány adatpont kerül automatikusan naplózásra a kézi bevitelhez képest. A gyártás minden 5. másodpercében időbélyegzett folyamatértékekkel címkéző rendszer biztosítja a kiváltó ok elemzéséhez szükséges részletességet, ha egy tétel eltér a specifikációtól.
Automatizált vonalak által követett általános adatpontok
- Henger sebessége (m/perc) és kumulált hossza
- Fűtési zóna hőmérsékletei (1-6 zóna vagy több)
- Nyújtási arány gépirányban (MD) és keresztirányban (TD)
- A hűtővíz hőmérséklete és áramlási sebessége
- A végső tekercs súlya és a tekercselés feszültsége
Ha az adatokat integrálják a kezelői műszerfalba, a láthatóság kiterjed a valós idejű OEE-re (Overall Equipment Effectiveness). Ez lehetővé teszi az üzemvezetők számára, hogy azonnal azonosítsák a lassulásokat vagy az elutasításokat, ahelyett, hogy a műszak végén fedeznék fel őket.
4. Kezelői felület és egyszerű használat
Az automatizálás gyakran alábecsült szempontja, hogy az interfész mennyire csökkenti az emberi hibákat. A jól megtervezett HMI-nek (Human-Machine Interface) egyetlen pillantással be kell mutatnia a gyártási állapotot: zöld a normál működéshez, sárga a szabályozási határ közelében lévő figyelmeztetéshez, és piros a beavatkozást igénylő eltéréshez.
Gyakorlati példa a receptkezelés. A modern vonalon a kezelő betölthet egy tárolt receptet egy adott termékhez – mondjuk 50 kN/m kétirányú georácshoz –, a PLC pedig automatikusan beállítja az összes zóna hőmérsékletet, nyújtási sebességet és tekercselési paramétert. Ez kiküszöböli a kézi beviteli hibák kockázatát, és az átállási időt 45 percről 10 perc alá csökkenti.
A karbantartási emlékeztetők egy másik réteg. A vezérlőrendszer nyomon tudja követni a csapágyak, sebességváltók és képernyők üzemidejét, és megelőző karbantartási riasztást jelenít meg a tényleges használat, nem pedig a naptári intervallumok alapján.
Olyan berendezésekhez, mint pl  Nagy teherbírású műanyag zúzógép fejlett Z-vágással Z-vágó rotorral, nyitható alvázzal és robusztus felépítéssel ez a törőgép minimálisra csökkenti az állásidőt és a karbantartást; automatizált diagnosztikával párosítva megnöveli a sor üzemidejét az anyag-visszanyerési alkalmazásokban. Termék megtekintése → Az anyag-visszanyerés során használt egyszerű érintőképernyős felület hibadiagnosztikával segíti a fülke kezelőjét a kisebb elakadások megszüntetésében villanyszerelő hívása nélkül, ami közvetlenül javítja a vonal üzemidejét.
Félautomata és teljesen automatizált működési igények összehasonlítása
- Félautomata vonal: A kezelő manuálisan beállítja a fűtőpanel teljesítményét, beállítja a feszítőgörgő távolságát a kézikerékkel, és papírra rögzíti a gyártási naplókat.
- Teljesen automatizált vonal: A kezelő betölti a receptet, figyeli az állapotot a képernyőn, és nyugtázza a riasztásokat. A PLC elvégez minden beállítást normál működés közben.
Gyakran Ismételt Kérdések
A magasabb automatizálás mindig magasabb költséget jelent?
A kezdeti beruházási ráfordítás magasabb, de az öt év alatti teljes birtoklási költség gyakran alacsonyabb a kevesebb hulladék, kevesebb állásidő és alacsonyabb tonnánkénti munkaerőköltség miatt. Egy három műszakos vonalon a teljes automatizálási frissítés megtérülési ideje általában 12 és 18 hónap között van.
Egy meglévő félautomata vonal utólag felszerelhető magasabb automatizálással?
Igen, a mechanikai állapottól függően. Gyakori az új PLC, szervomeghajtók és HMI-k utólagos felszerelése. A mechanikus alkatrészeket – például a lánchajtású görgőket – szükség lehet frissítésre, hogy elérjék a zárt hurkú vezérléshez szükséges pontosságot.
Milyen automatizálási szint elegendő egy új induló gyártóhoz?
Praktikus kiindulópont egy PLC-vezérelt vezeték legalább két szervohajtású tengellyel (egy az előtoláshoz, egy a tekercseléshez) és a PID hőmérséklet-szabályozás. A termelési mennyiség és a minőségi követelmények növekedésével fokozatosan bevezethető a teljes automatizálás az adatnaplózással.
Elvihető: Az automatizálási szint összehangolása a termelési céljaival
A georács gyártóberendezések automatizálási szintje nem rögzített specifikáció – ez egy olyan eszköz, amely megfelel az Ön termékösszetételének, a munkaerő képzettségi szintjének és a piaci minőségi elvárásoknak. A szabványos specifikációjú áru georácsokhoz elegendő lehet egy félautomata vonal megbízható PLC vezérléssel és szervo hajtásokkal. Speciális termékeknél, ahol a szakítószilárdság és a nyúlási tűrés szűkös, teljes automatizálásra van szükség zárt hurkú szabályozással és adatok nyomon követhetőségével.
Amikor a beszállítók berendezéseit értékeli, kérjen valós gyártási adatokat a gyártósoraiktól – ne csak az alkatrészek listáját. Ügyeljen arra, hogy hány folyamatváltozó kerül automatikusan vezérlésre, hogyan kezeli a rendszer az anyagminőség-változtatást, és milyen jelentéstétel áll rendelkezésre. Ezek a részletek sokkal többet árulnak el a valódi automatizálási szintről, mint a brosúra.
Ha további betekintést szeretne kapni az automatizált vonalak állandó minőségének megőrzéséhez, olvassa el a következő cikkünket minőség és stabilitás a georács termelésben .