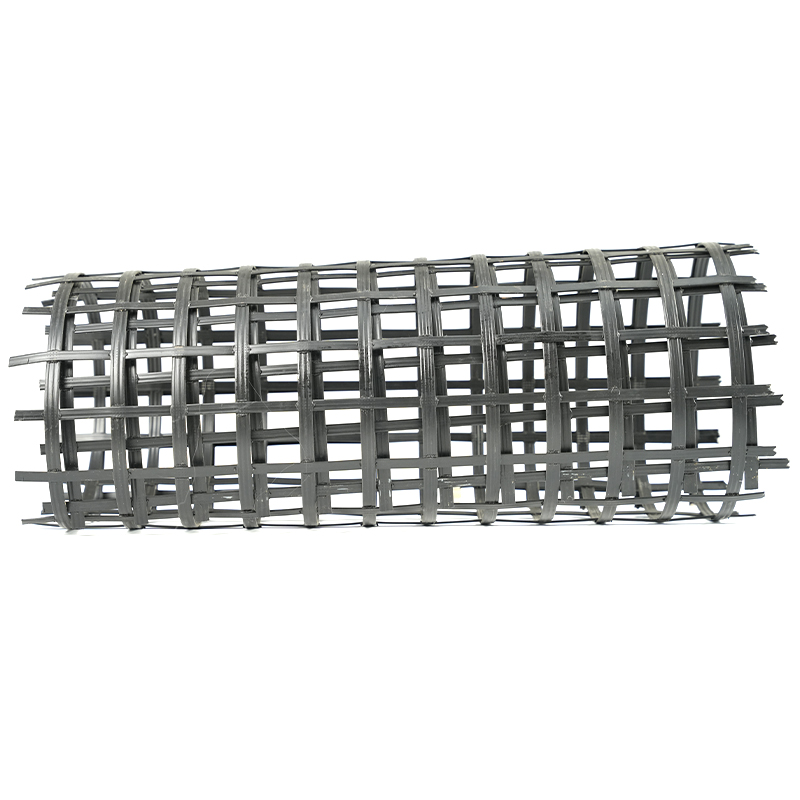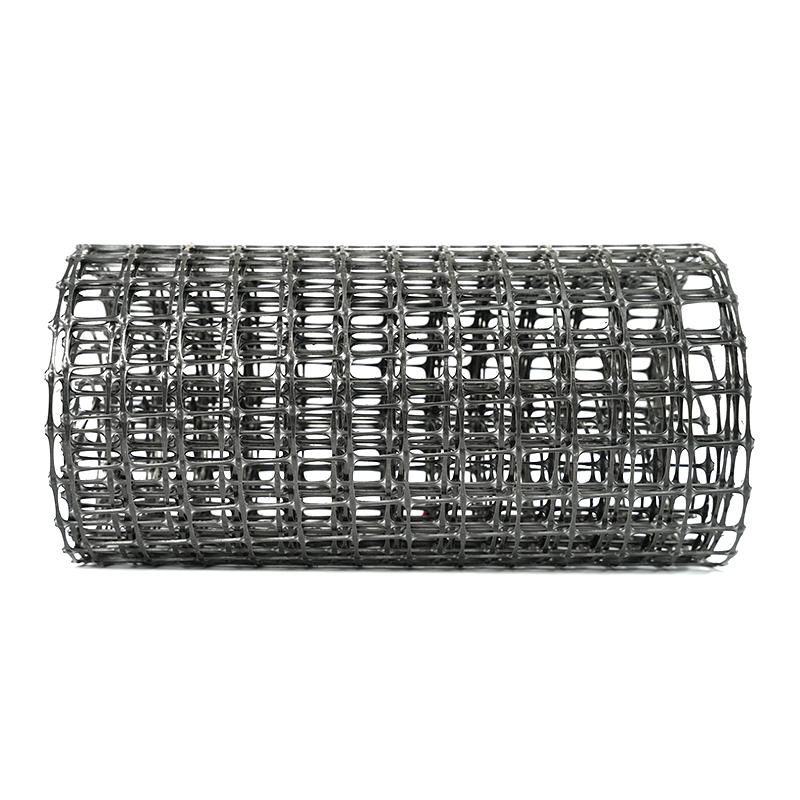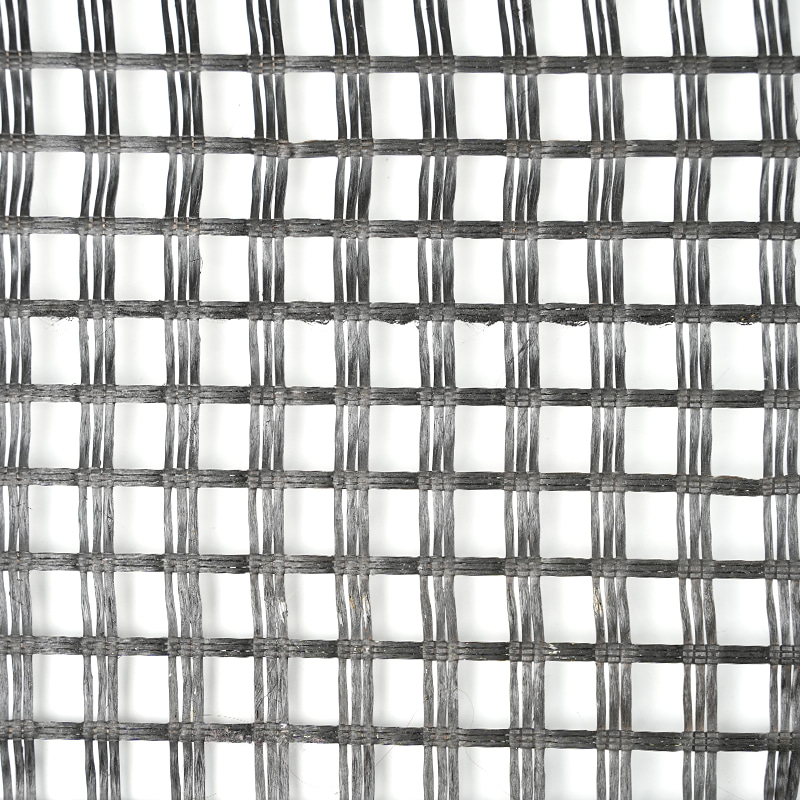

A georács tekercsének köszönhetően a vonal simának és egyenletesnek tűnik, de a szakítószilárdság a széleken lévő 84 kN/m-ről a közepén 66 kN/m-re esik vissza, és a nyílások alakja ferde szélességben. Ez egyenetlen nyúlás a georács gyártásban – ez egy olyan hiba, amely egy normális kinézetű háló mögé bújik, és csendesen gyengít mindent, ami vele készült.
A georácsvonalak több mint két évtizedes építése és üzembe helyezése során egy gyakorlati szabály érvényesül: az egyenetlen nyújtás szinte soha nem jelent drámai kudarcot. Ez egy fokozatos kiegyensúlyozatlanság a négy szabályozható változó között – a szalag hőmérsékleti egyenletessége, a feszültségeloszlás és a görgők igazítása, a húzási arány és a sebesség illesztése, valamint a nyersanyag konzisztenciája. Ebben a sorrendben végezze el a hibaelhárítást, mérje meg, mielőtt bármit változtatna, és hagyja, hogy a szakítóvizsgálati jelentés – ne a vonal hangja – mondja meg, hogy a probléma valóban megoldódott-e.
1. lépés: Ellenőrizze a termikus egyenletességet a web szélességében
A polipropilén és a polietilén közvetlenül reagál a hőmérsékletre. A szalagszélesség 3–5°C-os eltérése megváltoztatja a polimerláncok orientációját, így a lap a széleken másképp húzódik, mint a közepén. A termikus egyensúlyhiány a leggyakoribb oka az egyenetlen nyúlási panaszoknak mind az egytengelyű, mind a biaxiális vonalakon.
Ellenőrizze a fűtési profilt kalibrált felületi pirométerrel a szalag öt pontján – mindkét szélén, mindkét negyedponton és a közepén –, ne csak a HMI-leolvasást. Ezután ellenőrizze a levegőelosztást: az eltömődött szűrők, az eltömődött fúvókák vagy a sérült szigetelőtakaró hideg csíkokat hoz létre, amelyek nem láthatók a vezérlőpulton. Ellenőrizze az aszimmetrikus szélek hőveszteségét is; sok vonal egyenletesen hidegebb az egyik szélén a kopott tömítés vagy a nyitott ajtó miatt.
Ha a profil lapos, és a nyújtás még mindig egyenetlen, térjen át a mechanikára. Útmutatónk a egyenletes melegítés és extrudálás hosszirányú nyújtás során részletesebben végigjárja a fűtőtest és az extruder ellenőrzését.
2. lépés: Erősítse meg a feszültség egyensúlyát és a görgő beállítását
Lapos hőmérsékleti profil esetén a következő gyanúsítottak a feszültségi gradiensek. A mindössze 0,5 mm-rel elcsúszott görgő, az egyik oldalon elkopott csapágy vagy ugyanazon görgő két vége közötti résnyomás-különbség mérhető feszültségkülönbséget hoz létre a szalagon – és a nyújtási folyamat felerősíti azt.
| Ellenőrzőpont | Cél | Ellenőrzési módszer |
|---|---|---|
| Oldja a feszültséget minden végén | Az átlag ±3%-án belül | Kézi feszültségmérő minden végén |
| Nipnyomás, bal vs. jobb oldal | 5%-on belül | Nyomásmérők az egyes rések mindkét oldalán |
| Görgős párhuzamosság | ≤ 0,2 mm a görgő 1 m-es hosszán | Precíziós szintező vagy lézeres beállító eszköz |
| Clip lánc és csapágy kopása | Nincs látható emelkedési nyúlás | A féknyereg mérése 10 egymást követő láncemelkedésen keresztül |
Futtassa ezeket az ellenőrzéseket rendszeres ütemterv szerint – folyamatos gyártás esetén legalább havonta –, és naplózza az eredményeket. A feszültség és az igazodási problémák ritkán jelentkeznek hirtelen; addig halmozódnak fel, amíg a húzási jelentés egy mintát nem mutat.
3. lépés: Ellenőrizze a húzási arány és a sebesség egyezését
Egy egytengelyű vonalon a hosszirányú húzási arány egyenlő a felszállási sebesség osztva az előtolási sebességgel; az 5,5:1 arány azt jelenti, hogy a gyors hengerek 5,5-szer gyorsabban futnak, mint az adagolóhengerek. Kéttengelyű vonalon a keresztirányú lánc sebességének meg kell egyeznie a hosszmetszet kimenetével. Amikor ezek a sebességek eltávolodnak egymástól, a lap vagy túlnyúlik, vagy ellazul, szabálytalan nyílásokat és inkonzisztens szilárdságot eredményezve.
Ellenőrizze a HMI tényleges fordulatszámát az alapjelekkel, ahelyett, hogy megbízna az alapjel értékekben. A hajtáskódolók sodródnak, és a szomszédos nyújtóállomások közötti 1–2%-os sebességkülönbség jobban megváltoztatja az effektív arányt, mint azt a legtöbb kezelő elvárná. A biaxiális vonalak esetében a hosszanti és keresztirányú nyújtás közötti kölcsönhatás külön ellenőrzést érdemel – elemzésünk hosszanti és keresztirányú nyújtás egyenletessége és pontossága lefedi a gyakori hibamódokat.
| Paraméter | Tolerancia | Cselekvési küszöb |
|---|---|---|
| Rajzolja le az arányeltérést az alapjeltől | 1%-on belül | Kalibrálja újra a meghajtó kódolót |
| Sebességkülönbség a szomszédos állomások között | 2%-on belül | Ellenőrizze a sebességváltót, a tengelykapcsolót és a hajtóláncot |
| Keresztirányú és hosszanti kimeneti eltérés | 1,5%-on belül | A láncsebesség alapjelének újraszámítása |
A diagram egy tipikus korrekciót mutat: a szélességben 65 és 78 kN/m között szórt húzási értékeket 82–84 kN/m-re húzták meg a sebességeltérés kijavítása után.
Régebbi vagy felújított vonalakon a nyújtóállomások mechanikai tűrése túl laza lehet, akármilyen jól hangolja is őket. A folyamathoz épített sor, mint például az egytengelyű húzó georács gyártósor, a tervezéstől kezdve illeszkedik a meghajtó és a nyújtó szakaszokhoz.
 Egytengelyű húzó georács gyártósor hozzáillő feszítő szakaszokkal Ez a gyártósor a tervezéstől kezdve integrálja a meghajtó- és nyújtóállomásokat, így segít csökkenteni a régebbi vagy felújított vonalak egyenetlenségeit. Ez akkor lényeges, ha a mechanikai tűrés korlátozza a lemezminőséget. Termék megtekintése →
4. lépés: Zárja ki a nyersanyagok és a takarmányok változékonyságát
A hordágy felerősíti azt, amit az extruder nyújt. Ha az olvadékfolyási index a gyantatételek között változik, ha az újraőrlés a betáplálás nagy részét teszi ki, vagy ha a nedvesség eltávolítása nem következetes, a lap helyi vastagsága és olvadékszilárdsága megváltozik – és a nyújtás ezeket a kis eltéréseket látható egyenetlenségekké változtatja.
- Tartsa stabilan és szitán az újraőrlési arányt; 20-30% az általános működési plafon.
- Következetesen szárítsa meg a higroszkópos anyagot; nedvességcsúcsok kiszámíthatatlanul megváltoztatják a vontatási viselkedést.
- Tesztelje a bejövő gyanta MFI-t tételenként és külön tételenként, ha az MFI-szórás meghaladja a specifikációt.
- Figyelje az extruder csavar sebességét és az olvadék hőmérsékletét; a pulzáló kimenet periodikus vastagságú sávokat hoz létre, amelyeket a nyújtás felnagyít.
A nyersanyag-problémák gyakran gépi problémáknak álcázzák magukat, mert ugyanazokban a tünetekben jelentkeznek. Ezért az anyagellenőrzés a görgők cseréjének vagy a sebesség megváltoztatásának megkezdése előtti sorrendbe tartozik.
Helyszínen tesztelt hibaelhárítási sorozat
A telepítések között az egyenetlen nyúlás kiváltó okai nagyjából az alábbiak szerint oszlanak meg. Használja a vizsgálat prioritásainak megadására, ne a mérések kihagyására.
- termikus egyenletesség – 45%
- Feszesség és beállítás – 25%
- Húzási arány és sebesség - 20%
- Nyersanyag takarmány - 10%
Ezután futtassa a sorozatot ebben a sorrendben, egy-egy változót módosítva:
- Rögzítse a tényleges sebességeket, húzási arányokat és hőmérsékleteket a HMI-ről; összehasonlítani a legutóbbi ismerten jó folyamatbeállítással.
- Mérje meg a szövedék hőmérsékletét a nyújtási bemenet szélességében öt helyen; vizsgáljon meg minden 3°C feletti gradienst.
- Ellenőrizze a résnyomást és a görgők szintezését az előfeszítő és nyújtó görgőknél.
- Mérje meg az egyedi végfeszültséget a tekercsnél vagy a letekercselő állványnál; bármely végét több mint 5%-kal a szomszédai felett jelölje meg.
- Vegyünk egy teljes szélességű mintát, és teszteljük a szakítószilárdságot, a nyúlást és a nyílás méreteit öt helyen.
- Csak egy változót változtasson – soha ne a hőmérsékletet és az arányt együtt –, majd ismételje meg a tesztet a következő beállítás előtt.
- Hasonlítsa össze az eredményeket az előző tíz dobással, hogy észrevegye a fokozatos elsodródást, ahelyett, hogy egyetlen rossz mintán cselekedne.
Ellenőrizze a javítást valós szakítószilárdsági adatokkal
Az egyenetlen nyújtás csak akkor rögzíthető, ha a jelentés ezt írja. A georács gyakorlati elfogadási szabálya a szakítószilárdság változása az átlag ±10%-án belül öt vizsgálati pozícióban a szélességben, a szakadási nyúlással ugyanazon a sávon belül. A nagy teljesítményű merevítési specifikációk gyakran ±5%-ot tesznek ki.
| Paraméter | Elfogadási határ | Tesztelrendezés |
|---|---|---|
| A szakítószilárdság változása a szélességben | Az átlag ±10%-án belül | 5 pozíció: élek, negyed pontok, közép |
| Szakadási nyúlás változása | Az átlag ±10%-án belül | Ugyanaz az 5 pozíció |
| Rekesznyílás átlós eltérése | A cél 3%-án belül | 10 nyílás mintavétellel a tekercsen |
| Vastagság változás | 5%-on belül of average | Mikrométer 5 pozícióban |
Ez teszi a szakítószilárdságvizsgálót gyártóeszközzé, nem pedig laboratóriumi utógondolattá. Egy dedikált geotextília szilárdsági gép, amely többpontos eredményeket rögzít, adatokat szolgáltat a javítások megerősítéséhez, a műszakok összehasonlításához és a tételek minőségének dokumentálásához az ügyfelek számára.
 Geotextil erősítő gép többpontos rögzítéssel és számítógépes vezérléssel Ez a szakítótest többpontos eredményeket és dinamikus görbéket rögzít, így praktikus gyártási eszköz a javítások ellenőrzéséhez és a tétel minőségének dokumentálásához. Nagy pontosságú érzékelője támogatja a következetes mérést. Termék megtekintése →
Kövesse nyomon a nyílás geometriáját is: mérje meg a nyílások mintájának átlós hosszát a tekercsen. Ha az átlók néhány százaléknál nagyobb mértékben térnek el a céltól, a nyújtás akkor is egyenetlen marad, ha az erőszámok áthaladnak.
Megelőzés: Vonaltervezési és karbantartási szokások
A megelőzés felülmúlja a hibaelhárítást. A többzónás PID-hőmérséklet-szabályozással, a hengervégeken független nipnyomás-beállítással, a precíziós köszörülésű görgőkkel és a szinkronizált hajtásokkal rendelkező vonalak először ritkán húzódnak egyenetlenül. Ezek a tulajdonságok jelentik a különbséget az állandó babafelügyeletet igénylő zsinór és a profilját tekercs után tartó zsinór között.
A karbantartási szokások egyformán számítanak: havi beállítási ellenőrzések, évente legalább kétszer kalibrált hőmérséklet-érzékelők, valamint azonnali figyelem a csapágyzajra vagy a résszelvény-eltolódásra. A görgők, láncok és kapcsok, amelyek a szalagot a nyújtási zónán keresztül viszik, a zsinór mechanikus szívét alkotják.
Ha a nyújtó szakaszokat integrált rendszerként tervezik, az olyan problémák, mint az egyenetlen nyújtás, az első tekercs elkészítése előtt kirajzolódnak. A Jiangsu Saide Machinery kétirányú georács gyártósora egy példa – a fűtési, nyújtási és hajtási szakaszokat a tervezés során összeillesztik, nem pedig a gyártási padlón.
 Kétirányú georács gyártósor integrált fűtéssel és nyújtással Ez a vonal integrált rendszerként illeszkedik a fűtési, nyújtási és hajtási szakaszokhoz, csökkentve ezzel a gyártás előtti egyenetlen nyújtási problémákat. Kialakítása keresztirányú nyújtósütőt és speciális szerelvényeket tartalmaz. Termék megtekintése →
Gyakran Ismételt Kérdések
Mi az első dolog, amit ellenőrizni kell, ha a georács nyúlása egyenetlenné válik?
Mérje meg a hőmérsékleti profilt a szalagon a nyújtási bemenetnél, ahelyett, hogy a fűtőelem alapértékeiben bízna. A szélességben 3–5°C feletti hőmérsékleti gradiens a leggyakoribb kiváltó ok, amelyet ki kell küszöbölni, mielőtt hozzányúlna a húzási arányokhoz vagy sebességekhez.
Mekkora szakítószilárdsági eltérés a szélességben elfogadható?
A legtöbb georács specifikáció esetén az átlagos szakítószilárdság ±10%-a öt vizsgálati pozícióban gyakorlati határ. A nagy teljesítményű megerősítési projektek gyakran ±5%-ot igényelnek.
Először állítsam be a hőmérsékletet vagy a húzási arányt?
Először a hőmérséklet. A polimer húzási viselkedése rendkívül érzékeny a hőmérsékletre, így a 3°C-os hidegcsík jobban megváltoztatja a helyi nyújtást, mint egy kis arány beállítás. Az arány megváltoztatása a termikus egyensúlyhiány fennállása alatt általában elfedi a valódi okot.
Miért mindig vékonyabbak a georács szélei, mint a közepe?
Az él elvékonyodása általában gyorsabb lehűlésre vagy nagyobb helyi feszültségre utal a széleken a hosszanti nyújtás során, néha a tényleges élhőmérséklethez képest túl agresszív húzási aránnyal kombinálva. Ellenőrizze az élfűtő teljesítményét, az élhűtő levegőt és az élrések nyomását.
Az egyenetlen nyújtás befolyásolhatja a georács hosszú távú teljesítményét a területen?
Igen. Az alulfeszült zónák alacsonyabb molekuláris orientációt és gyengébb kúszási ellenállást tartanak fenn tartós terhelés esetén; a túlfeszített zónák törékennyé válnak és könnyen megsérülnek a kezelés során. A szabálytalan nyílásgeometria a talaj egymásba illeszkedését és az átfedési toldást is kevésbé kiszámíthatóvá teszi.
A lényeg: mérés, igazítás, ellenőrzés
A georács gyártásban az egyenetlen nyújtás megoldható, ha a találgatásokat mérésekkel helyettesítjük. A hőprofil, a feszítési egyensúly, a húzási arány és a sebesség illesztése, valamint a nyersanyag-konzisztencia szinte minden esetet lefed. Építsen fel egy ellenőrzési rutint, vezessen nyilvántartást, és képezze ki a kezelőket, hogy ugyanolyan figyelmesen olvassák el a szakítószilárdsági jelentést, mint a vonalkijelzőt.